井座带承口、流槽、加强筋与环形支撑面,属于结构复杂的异形件,工厂用注塑机在模具内一次成型;井筒是等截面长直管,用挤出机连续挤出、牵引定长切割。两者工艺不同,检测项目也不同:注塑件重点看树脂含量大于 85% 与熔体质量流动速率偏差,挤出件重点看树脂含量大于 80% 与环刚度。投料各 1000 kg 时,注塑件最少树脂为 1000 kg × 85% = 850 kg,挤出件最少树脂为 1000 kg × 80% = 800 kg,均须以检测报告实测值为准。
工艺分野:注塑井座与挤出井筒
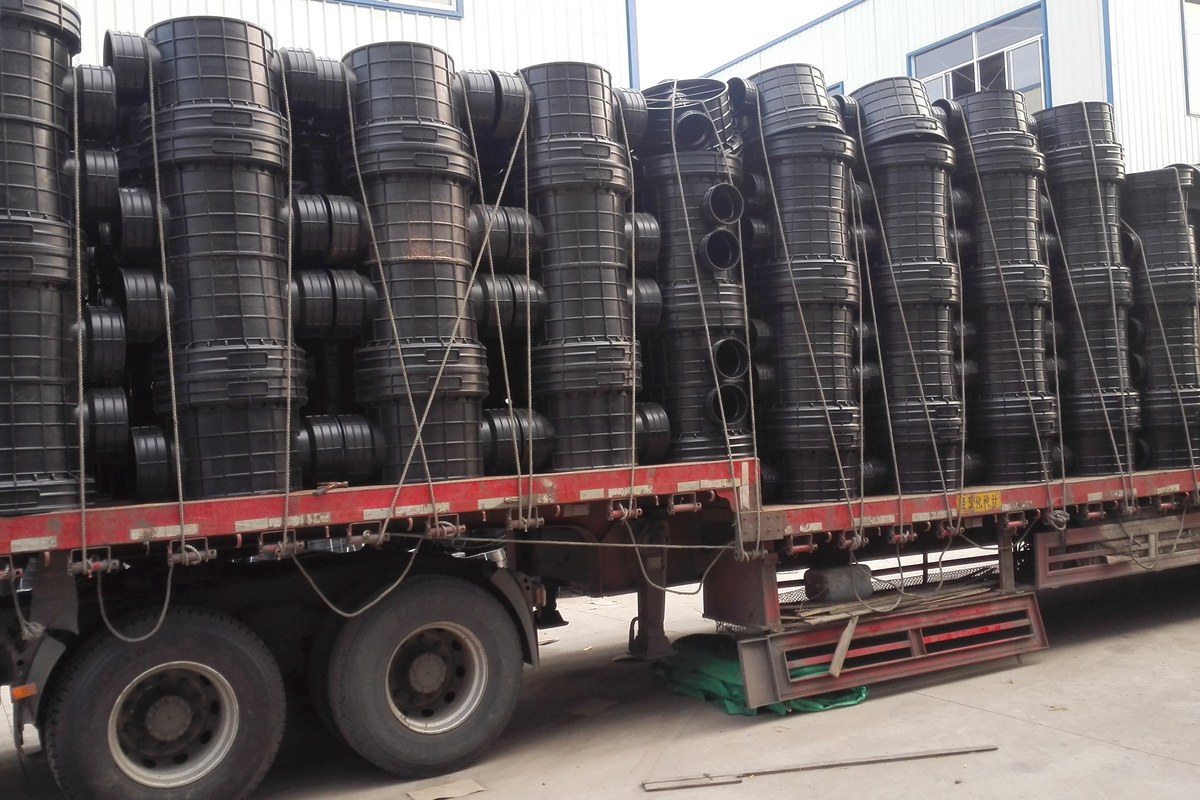
塑料检查井由井座、井筒、井盖与配件组成,其中井座和井筒的成型工艺并不相同。井座带竖向与横向承口、流槽、加强筋和 360° 环形支撑面,属于结构复杂的异形件,工厂采用注塑机一次成型,塑化后的熔体在模具内保压冷却,脱模即得成品。井筒是等截面的长直管,截面沿长度方向不变,适合用挤出机连续挤出、牵引定长切割,生产效率高、长度可按层高调整。按 GB/T 41048‑2021,井座原料常用 PVC‑U、PP、PE 等专用料,井筒常用 PVC‑U 轴向中空壁管或 HDPE 结构壁管。工艺分野决定了后续检测项目不同,不能把井筒的环刚度指标套到井座上,也不能只看树脂含量就判定井座合格。
| 工艺核算项 | 注塑井座 | 挤出井筒 |
|---|---|---|
| 成型方式 | 模具内一次成型 | 连续挤出、定长切割 |
| 截面特征 | 异形、带承口流槽 | 等截面长直管 |
| 常用材料 | PVC‑U、PP、PE | PVC‑U、HDPE |
| 树脂含量下限 | 大于 85% | 大于 80% |
两种工艺的检测项目差异
工艺不同,出厂与进场的检测重点随之不同。注塑井座是承载与连接的核心,检测重点是树脂含量、熔体质量流动速率偏差、外观与尺寸、流槽导向圆弧与环形支撑面,以及轴向载荷与踏步承载。挤出井筒是长管,检测重点是环刚度、环柔性、冲击性能、尺寸与壁厚偏差,以及树脂含量。两者共同要核的是树脂含量,但下限不同:第5.1.1条规定挤出部件树脂大于 80%、注塑部件树脂大于 85%。龙康在供货核验时通常要求供应商按部件分别出具检测报告,井座与井筒各查各的项目,避免用一份报告覆盖两类部件造成漏检。
| 检测核算项 | 注塑井座重点 | 挤出井筒重点 |
|---|---|---|
| 树脂含量 | 大于 85% | 大于 80% |
| 熔体质量流动速率 | 偏差受控 | 一般不作重点 |
| 环刚度与环柔性 | 不作重点 | 必核 |
| 外观与尺寸 | 承口流槽完整 | 壁厚偏差均匀 |
树脂含量 85% 与 80% 怎么分
树脂含量指专用料中树脂基体占投料总质量的比例,其余为填料、色母与助剂。第5.1.1条对两类部件给出不同下限:注塑部件大于 85%,挤出部件大于 80%。注塑井座结构复杂、承口与流槽需要较高力学强度和尺寸稳定性,填料多了会削弱这些性能,故下限更高;挤出井筒以环刚度和韧性为主,填料在一定范围内可改善刚度与成本,下限略低。核算时按投料质量乘以含量下限算最少树脂质量,式子中不带空格的百分数按分数值处理,85% 即 0.85,80% 即 0.80。要注意标准写的是大于,算出的数值只是下限,实际合格产品的树脂质量应高于该值。
| 含量核算项 | 注塑部件 | 挤出部件 |
|---|---|---|
| 下限规定 | 大于 85% | 大于 80% |
| 分数值 | 0.85 | 0.80 |
| 填料与助剂上限 | 小于 15% | 小于 20% |
| 性能侧重点 | 强度与尺寸稳定 | 环刚度与韧性 |
投料 1000 kg 的算例:注塑与挤出对比
以同批投料各 1000 kg 的注塑件与挤出件为例逐步核算。注塑件按 85% 下限:1000 kg × 85% = 1000 kg × 0.85 = 850 kg,即最少树脂质量为 850 kg。挤出件按 80% 下限:1000 kg × 80% = 1000 kg × 0.80 = 800 kg,即最少树脂质量为 800 kg。两者之差为 850 kg − 800 kg = 50 kg,说明在相同投料下注塑件对树脂纯度的要求更高。按下限比较倍率:850 kg ÷ 800 kg = 1.0625,注塑件最少树脂约为挤出件的 1.06 倍。链式等式逐段成立,单位均为 kg。需重申标准表述为大于,850 kg 与 800 kg 都是按 85% 与 80% 算出的下限,实际树脂质量应分别高于这两个值,最终判定以检测报告实测树脂含量为准。
| 树脂核算项 | 代入与算式 | 结果 | 工程判据 |
|---|---|---|---|
| 注塑件投料 | 台账取值 1000 kg | 1000 kg | 按实际投料计 |
| 注塑最少树脂 | 1000 kg × 0.85 = 850 kg | 850 kg | 大于 85% 下限 |
| 挤出件投料 | 台账取值 1000 kg | 1000 kg | 按实际投料计 |
| 挤出最少树脂 | 1000 kg × 0.80 = 800 kg | 800 kg | 大于 80% 下限 |
| 两者之差 | 850 kg − 800 kg = 50 kg | 50 kg | 注塑要求更高 |
合格证明与熔体流动速率怎么核
树脂含量核算只是书面核对的一环,还要看生产商合格证明与实测数据。合格证明应标明产品型号、批次、材料牌号与执行标准,且与实物标记一致。熔体质量流动速率反映材料在规定温度与载荷下的流动性,偏差过大说明原料批次波动或掺混了回收料,会导致注塑充模不稳、井座壁厚不均。挤出件的熔体流动速率同样影响管壁均匀性。核对时把树脂含量实测值、熔体质量流动速率偏差、环刚度或承载试验结果与合格证逐项对照,发现数值低于下限、批次对不上或项目缺漏,立即隔离待处理。龙康建议把两类部件的核验结论分别记录,井座与井筒各成一行,便于追溯。
| 证明核算项 | 核对内容 | 处置 |
|---|---|---|
| 产品合格证明 | 型号批次与实物一致 | 不符隔离 |
| 树脂含量报告 | 实测值高于对应下限 | 低于下限退场 |
| 熔体流动速率 | 偏差在受控范围 | 波动大则复检 |
| 部件分项记录 | 井座与井筒分别成行 | 缺项不进场 |
树脂核算误判与纠偏
第一种误判是把井座与井筒当成同一工艺,用挤出件的环刚度指标去考核注塑井座,或用注塑的树脂下限去要求挤出井筒。第二种是把大于 85% 当成等于 85%,把算出的 850 kg 当合格线,实际应高于该值。第三种是树脂含量只按投料比推算,不看检测报告,忽略计量误差与填料波动。第四种是熔体质量流动速率只看单值不看偏差,忽略批次稳定性。纠偏办法是回到工艺分野:按部件确定检测项目,树脂含量按下限算并看实测,熔体流动速率看偏差与批次,所有结论留书面记录。
常见问题 FAQ
注塑井座和挤出井筒的工艺区别在哪里?
井座带承口、流槽、加强筋和环形支撑面,是结构复杂的异形件,工厂用注塑机在模具内一次成型;井筒是等截面长直管,用挤出机连续挤出、牵引定长切割。工艺不同,截面成型方式与生产效率也不同:注塑适合复杂形状、单件成型,挤出适合长管连续生产、长度可调。选型时把两类部件分开核,不要把井筒的环刚度指标套到井座上。
为什么注塑件树脂含量要求比挤出件高?
按 GB/T 41048‑2021 第5.1.1条,注塑部件树脂大于 85%,挤出部件大于 80%。注塑井座要承受承口连接、流槽导向与轴向载荷,对强度和尺寸稳定性要求高,填料多了会削弱这些性能,故下限更高;挤出井筒以环刚度与韧性为主,填料在一定范围可改善刚度与成本,下限略低。两者是不同部件的纯度指标,须分别核对,不能用同一下限。
投料各 1000 kg 时两类部件的树脂量怎么算?
注塑件按 85% 下限:1000 kg × 85% = 1000 kg × 0.85 = 850 kg;挤出件按 80% 下限:1000 kg × 80% = 1000 kg × 0.80 = 800 kg;两者相差 850 kg − 800 kg = 50 kg。式子中不带空格的百分数按分数值处理。标准表述为大于,850 kg 与 800 kg 都是下限值,实际树脂质量应分别高于这两个数,最终以检测报告实测含量为准。同一批原料切换工艺时含量要求随之改变,投料台账要按部件分别登记。
熔体质量流动速率偏差为什么要核?
熔体质量流动速率反映材料在规定温度与载荷下的流动性,偏差过大说明原料批次波动或可能掺入回收料。对注塑井座而言,流动性不稳会造成充模不足、承口缺料与壁厚不均;对挤出井筒则影响管壁均匀与环刚度稳定。核对时不仅看单值是否在范围,更要看批间偏差是否受控,偏差异常的批次应复检或退场,不能只看一次检测数据放行。
合格证明和检测报告怎么对应到部件?
合格证明应标明型号、批次、材料牌号与执行标准,且与实物标记一致;检测报告要分部件出具,井座查树脂含量、熔体流动速率与承载,井筒查环刚度、环柔性与壁厚偏差。核对称型号、批次、项目三项:型号与实物一致、批次与到货对应、项目齐全在有效期内。发现批次对不上、项目缺漏或数值低于下限,立即隔离待处理,不得混入工程。
只看投料台账能不能判定树脂含量合格?
不能。投料台账只反映投料比例,实际树脂含量还受计量误差、填料波动与回收料掺混影响。第5.1.1条规定的大于 85% 或大于 80% 是实测下限,判定必须看检测报告中的实测值,而不是用投料质量乘以含量下限替代。台账算出的 850 kg 或 800 kg 只是理论下限,作为核对参考可以,作为合格判据则不足,须以第三方检测报告实测数据为准。
要点总结
- 井座注塑一次成型、井筒挤出连续成型,工艺不同则检测项目不同。
- 第5.1.1条规定注塑部件树脂大于 85%、挤出部件大于 80%。
- 投料各 1000 kg 时,注塑最少树脂 850 kg、挤出最少树脂 800 kg,相差 50 kg。
- 标准写大于,算出的树脂量是下限,实际值应更高,判定以检测报告为准。
- 熔体质量流动速率偏差反映批次稳定性,偏差异常须复检。
- 合格证明与检测报告按部件对应,型号、批次、项目三项齐全方可进场。
- 井座与井筒的核验结论分别记录,便于采购与验收追溯。
龙康专注塑料检查井与给排水成套设备研发、生产及方案供应,可提供建筑小区与市政排水用塑料检查井选型、井座流槽与沉泥室型式比选、井径系列与承载等级核定、环刚度与壁厚核算、注塑与挤出工艺核对、出厂检验与型式报告核验、基坑与基础处理、井座就位与承插接口、分层回填与压实度控制、闭水与载重试验对接、清掏与有限空间作业交底、竣工资料核对与售后维保,支持住宅小区、市政支路、工业厂区、农村污水与改扩建项目非标定制。有井径、埋深与荷载条件需求,欢迎致电咨询方案与报价:020‑28185170,13016013265。
相关阅读
- 塑料检查井 30 问清单
- 井座用 PP、PE 还是 PVC‑U,三种材料怎么选
- 井座壁厚怎么核,DN200 壁厚下限怎么用
- 井筒用什么管,PVC‑U 轴向中空壁与 HDPE 缠绕管怎么选
- 检查井寿命怎么论证,氧化诱导时间与耐候性怎么核
需要按管径、埋深与荷载工况核对井型配置,可查看塑料检查井产品与规格,或提交工况获取选型建议。更多问题见塑料检查井 30 问总目录。